


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-12 المنشأ:محرر الموقع


يبدأ تصنيع الخشب الرقائقي عالي الجودة قبل فترة طويلة من ضغط الألواح معًا. يبدأ مباشرة في المخرطة. الدقة هنا تحدد في النهاية ربحيتك التشغيلية. تحمل الدقة الضعيفة للقشرة تكلفة باهظة جدًا لأي منشأة. يؤدي السُمك غير المتناسق إلى ظهور خطوط صمغ ضعيفة في اللوحة النهائية. يتطلب الصنفرة المفرطة أسفل الخط. إنه يقلل بشدة من إنتاجية المواد الإجمالية. يعرف مديرو المصانع أن كل ملليمتر مهدر يستهلك الهوامش مباشرة.
لقد تطور التحكم الحديث في السُمك بشكل ملحوظ في السنوات الأخيرة. لم يعد المصنعون يعتمدون على التروس اليدوية والميكانيكية. إنهم يستخدمون الآن أنظمة دقيقة ديناميكية تعتمد على المؤازرة. سنقدم تحليلًا فنيًا كاملاً لهذه العملية بالضبط. سوف تتعلم كيف تضمن آلة إنتاج القشرة التجارية التفاوتات على المستوى الجزئي. وسنسلط الضوء أيضًا على ميزات التحكم المحددة التي سيتم تقييمها أثناء الشراء.
تستخدم آلات تقشير القشرة الحديثة أنظمة CNC ومحركات مؤازرة عالية عزم الدوران للحفاظ على التعديلات المستمرة مع انخفاض قطر الجذع.
تعتمد الدقة بشكل كبير على العلاقة الديناميكية بين فجوة السكين، وشريط الضغط، وسرعة التغذية.
تشكل مستشعرات الليزر وأجهزة التشفير الدوارة في الوقت الفعلي نظام ردود فعل مغلق الحلقة يمنع بشكل فعال انحراف السُمك.
لا يتطلب تقييم الآلة تقييم الدقة الاسمية فحسب، بل أيضًا الصلابة الهيكلية وقدرة النظام على التكيف مع أنواع الخشب المختلفة ومحتويات الرطوبة.
اعتمدت مخارط التقشير القديمة بشكل كامل على التروس الميكانيكية الثابتة. اضطر المشغلون إلى إيقاف الإنتاج بشكل متكرر لضبط معدلات التغذية. تسببت التعديلات اليدوية حتمًا في إهدار مواد كبيرة. اليوم، تعمل أتمتة CNC على التخلص من هذا التخمين اليدوي تمامًا. تعمل الأنظمة الرقمية باستمرار على ضبط معلمات التقشير بسرعة. يضمن هذا التحول من الميكانيكية إلى الرقمية إخراجًا ثابتًا من البداية إلى النهاية.
تدير محركات التردد المتغير (VFDs) محركات المغزل الضخمة. إنها توفر تسارعًا وتباطؤًا سلسًا بشكل لا يصدق. الهزات المفاجئة تدمر سطح الخشب الرقيق. تتحكم المحركات المؤازرة ذات عزم الدوران العالي في معدل تغذية كتلة السكين. يقوم النظام بشكل مستمر بمزامنة هاتين الحركتين المنفصلتين. يقوم المحرك المؤازر بضبط تغذية السكين بما يتناسب تمامًا مع سرعة الدوران. وهذا يمنع الربط. كما أنه يضمن التشغيل السلس مع تقلص السجل.
تلعب أجهزة التشفير الدوارة دورًا حاسمًا في هذا التزامن. تقوم هذه المستشعرات شديدة التحمل بتتبع قطر السجل بشكل مستمر. يقومون على الفور بتغذية بيانات الموقع الدقيقة مرة أخرى إلى وحدة التحكم المنطقية القابلة للبرمجة (PLC). نحن نعتمد على هذه البيانات في الوقت الفعلي للحفاظ على سماكة الورقة المتسقة. يعمل PLC بمثابة العقل للعملية بأكملها. يقوم بمعالجة البيانات الواردة بالمللي ثانية.
إليك كيفية عمل تسلسل التغذية الميكانيكي:
تقوم أجهزة التشفير الدوارة بقياس زاوية الدوران الدقيقة للسجل.
تحدد المستشعرات القطر المتقلص باستمرار.
يقوم PLC بحساب التعديل الجزئي المطلوب لمعدل التغذية.
تقوم المحركات المؤازرة بتنفيذ الحركة لإعادة وضع كتلة السكين.
وتتكرر هذه الدورة الدقيقة مئات المرات في الثانية الواحدة.
أفضل الممارسات: حافظ على مبيتات جهاز التشفير خالية من تراكم الغبار الثقيل. تتطلب أجهزة التشفير معايرة منتظمة للحفاظ على دقة خط الأساس. غالبًا ما تواجه المنشآت التي تهمل هذه الخطوة البسيطة اختلافات غير مبررة في السُمك.
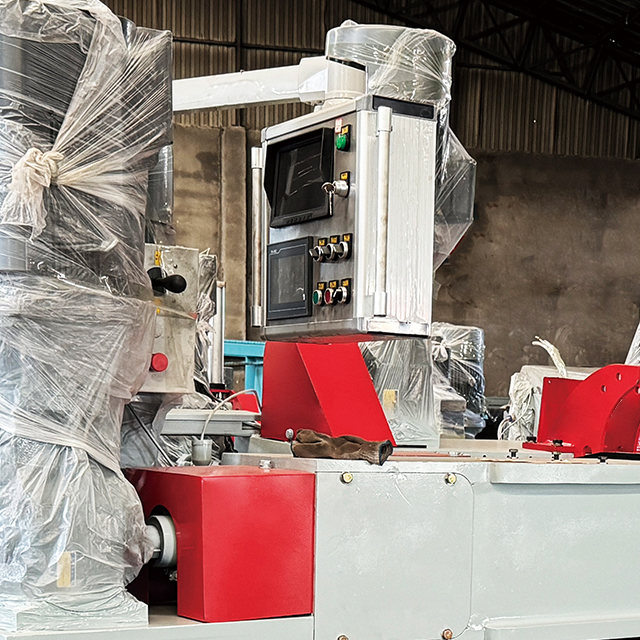
يتطلب التقشير المثالي هندسة قطع خالية من العيوب. العلاقة الديناميكية بين شفرة القطع وقضيب الضغط تحدد جودة السطح. يفصل السكين ألياف الخشب بسلاسة. يقوم شريط الضغط بضغط الكتلة مباشرة قبل القطع. إن تحقيق التوازن بين هاتين القوتين أمر ضروري لمراقبة الجودة.
تتقلص أقطار السجل بسرعة أثناء المعالجة. يجب أن تتغير زاوية القطع للحفاظ على الاتصال الأمثل. تستخدم درجة الصوت . آلة تقشير القشرة المتطورة التحكم الآلي في يقوم بضبط زاوية السكين ديناميكيًا أثناء التقشير. يؤدي هذا إلى منع علامات 'الثرثرة' على الورقة. تتسبب الثرثرة في حدوث نتوءات عميقة عبر حبيبات الخشب. التحكم الآلي في درجة الصوت يمنع أيضًا عدم تساوي السُمك بالقرب من قلب السجل.
يظل التحكم في ضغط الخشب أمرًا بالغ الأهمية. يقع شريط الضغط أمام حافة السكين قليلاً. إنه يطبق القوة البدنية المستهدفة على الهيكل الخشبي. يمنع هذا الإجراء الألياف من الانقسام قبل الأوان. إنه يضمن تحمل سطح موحد للغاية. تتسبب القضبان التي تمت معايرتها بشكل سيئ في إجراء فحص عميق وملمس خشن. يجب على المشغلين مراقبة هذه الفجوة الدقيقة عن كثب.
الأخطاء الشائعة: يتجاهل العديد من المشغلين تآكل شريط الضغط. إنهم يفترضون أن سكين القطع فقط هو الذي يتطلب استبدالًا منتظمًا. تفشل بكرات الضغط البالية في ضغط الألياف بالتساوي. يؤدي هذا الإشراف إلى تدمير التفاوتات على المستوى الجزئي بشكل مباشر بغض النظر عن دقة CNC. قم دائمًا بفحص قضبان الضغط أثناء التغييرات الروتينية للسكين.
لا يمكنك التحكم في شيء لا تقيسه. تعمل الإعدادات المتقدمة على دمج أجهزة الاستشعار المتطورة مباشرة في خط الإنتاج. تقوم أجهزة قياس سمك الليزر بمسح الشريط الخشبي المستمر. تقوم أجهزة الاستشعار بالموجات فوق الصوتية بمراقبة الكثافة والسلامة الهيكلية فورًا بعد التقشير. توفر هذه المستشعرات عينًا لا حصر لها على جودة المنتج.
تشكل هذه المكونات نظام تغذية راجعة ذو حلقة مغلقة عالي الاستجابة. يكشف الليزر عن انحرافات ميكرومترية صغيرة تصل إلى ±0.05 مم. إنهم يشيرون على الفور إلى PLC عندما تنحرف القراءات. يقوم PLC بعد ذلك بضبط تغذية المؤازرة بشكل دقيق على الفور. ويتم ذلك دون إيقاف خط الإنتاج. التصحيح النشط يمنع الخردة قبل حدوثها.
يقوم برنامج التحكم الحديث تلقائيًا بتسجيل جميع بيانات المستشعر هذه. تستخدم فرق ضمان الجودة هذه السجلات لتتبع أداء الماكينة. يحدد مديرو الإنتاج أنماط تآكل الشفرة مبكرًا. يمكنهم اكتشاف مشكلات الاهتزاز الهيكلي قبل أن تتسبب في هدر كبير لا يمكن تحمله.
يوضح الرسم البياني التالي مراحل ردود الفعل النشطة:
المرحلة التشغيلية | مكون النظام | تم تنفيذ الإجراء |
|---|---|---|
Detection | أجهزة قياس الليزر | مسح انحرافات سمك في الوقت الحقيقي. |
تحليل | نظام PLC | يعالج البيانات ويحدد الحالات الشاذة. |
تصحيح | محركات سيرفو | تنفيذ التعديلات الدقيقة على تغذية السكين. |
تَحَقّق | مسجل البيانات | يسجل أنماط الانجراف لمراجعة ضمان الجودة. |
غالبًا ما تتعارض دقة الآلة النظرية مع الحقائق المادية القاسية. يقدم الخشب الخام متغيرات لا يمكن التنبؤ بها تمامًا في العملية. الخشب متباين الخواص بشكل طبيعي. يتصرف بشكل مختلف اعتمادًا على اتجاه القطع. يجب أن نأخذ في الاعتبار محتوى الرطوبة المتنوع والسجلات المجمدة. هذه العوامل البيولوجية تغير بشكل جذري ديناميكيات التقشير الأساسية.
تولد العقد الكثيفة صدمات جسدية هائلة. الخطوط المتقدمة تتصدى لهذه القوة الحادة ميكانيكيًا. إنهم يستخدمون عمليات الضغط الهيدروليكي للخدمة الشاقة. تمتص إطارات الحديد الزهر المخففة للاهتزاز طاقة التأثير. تحافظ الإطارات الصلبة على ثبات السكين تمامًا أثناء القطع الصعبة. تنثني الإطارات الأخف تحت الضغط، مما يؤدي إلى إتلاف دقة الورقة.
تعمل الإعدادات المسبقة للبرامج على تبسيط المهمة اليومية للمشغل. تسمح واجهات الإنسان والآلة الحديثة (HMIs) للمستخدمين بتحميل "وصفات" مواد محددة. تعمل هذه الوصفات على تحسين معدلات التغذية وفجوات شريط الضغط تلقائيًا. لا تحتاج إلى تخمين الإعدادات الصحيحة.
خذ بعين الاعتبار التحديات المادية التالية التي يواجهها المشغلون:
يتطلب الصنوبر الناعم ضغطًا بدنيًا أقل ولكن سرعات دوران أعلى.
يتطلب خشب البتولا الكثيف تخميدًا ميكانيكيًا صارمًا لمنع انحراف الشفرة.
تحتاج جذوع الأشجار الشتوية المجمدة إلى زوايا مختلفة تمامًا لمنع التحطم.
تنتفخ جذوع الأشجار ذات الرطوبة العالية، مما يتطلب تعديلات ديناميكية للفجوة طوال فترة التحول.
توصي معايير الصناعة بشدة بفرز جذوع الأشجار حسب الأنواع والرطوبة. إن تغذية دفعة مختلطة يربك حتى أفضل أنظمة CNC. يتيح تجميع السجلات المتشابهة للوصفات الآلية أن تعمل بشكل مثالي.
تتطلب ترقية خطك إطارًا صارمًا للتقييم الفني. يجب على المشترين أولاً تحديد معايير نجاحهم الواضحة. احسب خسارة العائد المقبولة لديك بناءً على قيمة المنتج النهائي. يسمح الخشب الرقائقي السلعي بتفاوتات أكبر قليلاً. تتطلب الأرضيات الهندسية المعمارية دقة مطلقة على المستوى الجزئي.
لا تعطي الأولوية لأجهزة HMI عالية التقنية على قوة الأجهزة الأساسية. لا يمكن لشاشة اللمس الجميلة إصلاح الهيكل المهتز. يجب أن يمتلك الإطار الأساسي حمولة كافية لمنع الانحراف. تملي الصلابة الهيكلية في النهاية الدقة على المدى الطويل. انظر عن كثب إلى جودة صب علب المغزل الرئيسية.
يجب عليك أيضًا معالجة مخاطر التبني التنظيمي. تقدم الأنظمة الآلية للغاية منحنى تعليمي حاد. يجب على المشغلين فهم تشخيصات البرامج المعقدة. لم يعد بإمكانهم الاعتماد فقط على الشد الميكانيكي. إعطاء الأولوية لبرامج تدريب البائعين الشاملة أثناء المفاوضات. سيقوم الموظفون غير المدربين بتجاوز الميزات الآلية، مما يؤدي إلى هزيمة غرض الترقية بالكامل.
وأخيرًا، قم بوضع قائمة مختصرة لخيارات المعدات الخاصة بك من خلال اختبارات صارمة. اطلب اختبارات تجريبية باستخدام أنواع الأخشاب الفعلية لديك. اطلب تقارير التسامح الموثقة بالكامل من هذه التجارب. أنت بحاجة إلى دليل ملموس قبل الالتزام برأس مال كبير. التحقق من توافر أجهزة الاستشعار البديلة وقطع الغيار المؤازرة محليًا.
ينتج التحكم في السُمك عن التآزر بين الميكانيكا الثقيلة والتحكم المؤازر وأجهزة الاستشعار في الوقت الفعلي.
تظل إطارات الحديد الزهر الصلبة ضرورية للحفاظ على الدقة أثناء القطع المعقدة.
تعمل تعديلات درجة الصوت الديناميكية على منع الثرثرة بشكل فعال مع تقلص أقطار السجل.
يساعد تحديد أولويات تدريب البائعين على سد منحنى تعلم التشغيل الآلي للمشغلين الأكبر سنًا.
إن تحديث خط التقشير الخاص بك يحول النفايات غير المتوقعة إلى ربح قابل للقياس. توجد تقنية للقضاء على التخمين اليدوي تمامًا. اتصل بمهندس المبيعات الفني اليوم. ناقش نماذج عائد الاستثمار المحددة التي تقارن نفايات الإنتاج الحالية لديك بخط CNC حديث.
ج: يتراوح التسامح القياسي عادةً من ±0.05 مم إلى ±0.1 مم. يعتمد هذا النطاق المحدد بشكل كبير على أنواع الأخشاب التي تتم معالجتها. يعتمد ذلك أيضًا على فئة الماكينة الشاملة. تصل المعدات المتطورة التي تعالج الأخشاب اللينة الموحدة بشكل روتيني إلى هامش أكثر إحكامًا يبلغ ± 0.05 مم. قد تقترب الأخشاب الصلبة الأكثر كثافة من ± 0.1 مم بسبب المقاومة الطبيعية.
ج: عندما يصبح الجذع أصغر، تتغير زاوية القطع بشكل طبيعي بالنسبة للمركز. بدون ضبط درجة الصوت باستخدام الحاسب الآلي الديناميكي، يبدأ السكين في الحفر بشكل غير صحيح. يؤدي هذا إلى أن تصبح القشرة أكثر سمكًا أو خشونة بالقرب من القلب. تقوم الأنظمة الآلية بضبط ميل الشفرة بشكل مستمر للحفاظ على زاوية مثالية بغض النظر عن القطر.
ج: نعم، ولكن بشكل مؤقت فقط. يمكن لمعدلات التغذية الآلية إجراء تعديلات دقيقة لتأخير التأثير السلبي للحواف الباهتة. ومع ذلك، فإن التآكل الفعلي للشفرة يتطلب في النهاية استبدالًا يدويًا. برامج التحكم الحديثة تتتبع اتجاهات الانحراف مع مرور الوقت. ويستخدم هذه البيانات للإشارة إلى فترات الصيانة قبل أن تنخفض جودة الورقة إلى ما دون الحدود المقبولة.
ج: يشير الإخراج المتموج عادةً إلى عدم تطابق المزامنة بين سرعة التغذية وسرعة المغزل. يمكن أن يشير أيضًا إلى محاذاة شريط الضغط غير الصحيحة. بالإضافة إلى ذلك، تؤدي صلابة إطار الماكينة غير الكافية إلى حدوث اهتزاز أثناء القطع. يجب عليك فحص محركات الأقراص المؤازرة بحثًا عن الأخطاء. تحقق من معايرة فجوة شريط الضغط بشكل صحيح لأنواع الخشب.


